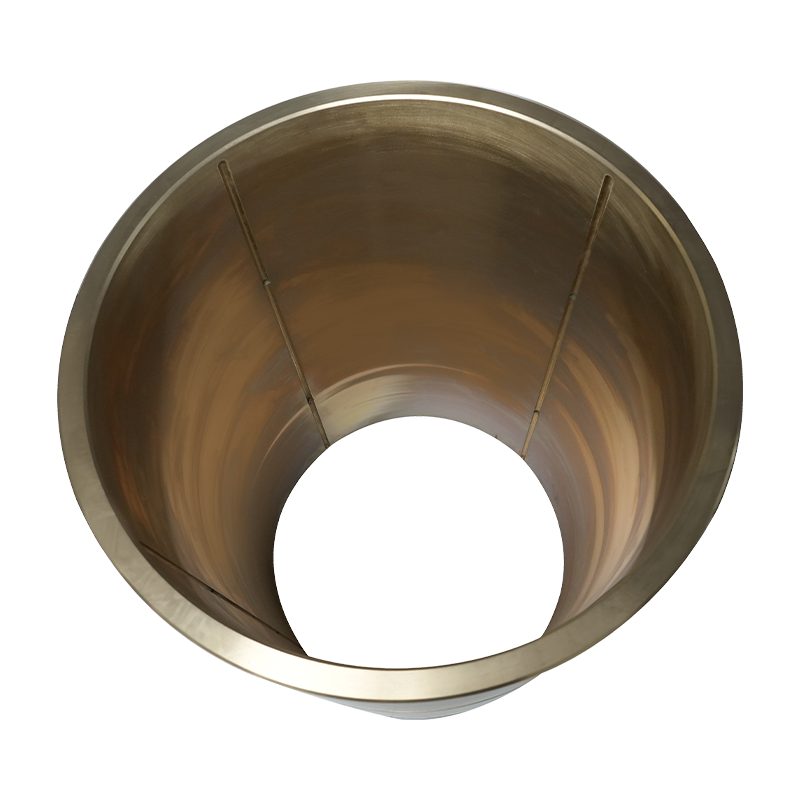
"Yapışma", cihazın temas yüzeylerinin ciddi şekilde arızalanması anlamına gelir. sonsuz dişli ve solucan arıza sonrasında birbirine yapışarak iletimin anlık olarak durmasına neden olur. Bu olay iletim verimliliğini ve ekipman güvenliğini ciddi şekilde etkiler ve genellikle aşağıdaki temel faktörlerden kaynaklanır:
Yağlama Arızası ve Yağ Filminin Tahribatı
Sonsuz dişli tahrikleri büyük ölçüde yağlama yağı filmine bağımlıdır. Yağlama sistemi arızalandığında veya gres viskozitesi uyumsuz olduğunda (örneğin, düşük sıcaklıktaki ortamlarda sıradan gres kullanıldığında), sonsuz dişli ve sonsuz dişlinin temas yüzeyleri yeterince kalın bir hidrodinamik yağ filmi oluşturamaz. Yağ filmi ayrıldıktan sonra metal yüzeyler doğrudan temas eder, sürtünme önemli ölçüde artar, bu da yerel sıcaklıkta keskin bir artışa ve yapışmaya neden olur.
Malzemenin Yumuşatılmasına Neden Olan Aşırı Sıcaklık
Yağlama yağı filmi kaybolduğunda veya arızalandığında, sonsuz dişli ile sonsuz dişli arasındaki temas sıcaklığı hızla yükselir. Yüksek sıcaklıklar sonsuz dişli dişlerinin yüzeyindeki metalin yumuşamasına veya tavlanmasına neden olur, bu da metalin sonsuz dişliye yapışmasını kolaylaştırır ve böylece yapışma oluşur.
Malzeme Sertliği ile Yüzey Pürüzlülüğü Arasındaki Uyumsuzluk
Sonsuz dişli malzemesi genellikle daha yumuşaktır (örneğin bakır alaşımı), sonsuz dişli malzemesi ise daha serttir. Sonsuz dişlinin yüzey sertliği yetersizse veya yüzey pürüzlülüğü çok yüksekse, sonsuz dişlinin dişleri yüksek yükler altında çukurlaşmaya veya aşınmaya yatkın hale gelir ve bu da yüksek sıcaklık ve basınç altında metalin yapışmasına yol açar. Bu nedenle malzeme sertliğinin ve yüzey kalitesinin iyileştirilmesi, yapışmayı önlemek için önemli bir önlemdir.
Yabancı Yabancı Maddelerden Kaynaklanan Fiziksel Hasar
Yapışma esas olarak termal bir yapışma olgusu olmasına rağmen, yabancı maddelerin (kaynak cürufu, demir talaşları ve diğer sert parçacıklar gibi) neden olduğu fiziksel etkiler yağ filmine zarar verebilir ve termal yapışmayı şiddetlendirebilecek lokal hasara neden olabilir.