

Madencilik Ekipmanları İçin Kalay Bronz Burç, temel malzeme olarak yüksek saflıkta bakı...
Ana Sayfa / Haberler / Sektör Haberleri / Bronz Flanş Rulmanları: Alaşım Seçimi, Toleranslar ve Kurulum Kılavuzu
Gemi Tahrik ve Mühürleme Cihazı
Okyanus sondajı ve gemi kilidi kaldırma ekipmanları
Madencilik ekipmanları
İnşaat makineleri
Petrol ve gaz, metalurji ekipmanları
Bir taş ocağı bakım ekibi, 60 mm çapındaki bronz flanş yatağını konveyör kafası kasnağının içine bastırıyor, mahfaza cıvatalarını sıkıyor ve bir ay içinde flanşın çatladığını tespit ediyor. Bronz zayıf nokta değildi. Flanşın arkasındaki mahfaza yüzü deliğe göre ne düz ne de kare şeklindeydi, bu nedenle şafttan gelen eksenel sürükleme, tam flanş yüzü yerine ince bir döküm kenarını yükledi.
Bu arıza sırası, bronz flanş yataklarının nasıl seçilmesi gerektiğini açıklamaktadır. Alaşım yük, hız ve korozyon direnci açısından tavanı ayarlar. Flanş geometrisi, presle geçme ve çalışma boşluğu o tavana ulaşıp ulaşamayacağınıza karar verir. Doğru uyum sağlayan kalay bronz flanşlı rulman, her zaman eğimli omuzlu alüminyum bronz flanşlı rulmandan daha uzun süre dayanır.
Bronz flanş yatağı, bir ucunda entegre radyal flanş bulunan silindirik bir manşondur. Manşon radyal yükü taşır. Flanş, spesifikasyon sırasında sıklıkla birbirine karıştırılan üç ayrı işi gerçekleştirir.
Flanş, baskı yatağı değildir. Radyal değerin kabaca yüzde 10 ila 15'inin üzerindeki sürekli eksenel yükler genellikle ayrı bir baskı rondelasına veya yuvarlanma elemanı düzenlemesine ihtiyaç duyar.
| dikkate alma | Düz bronz kol | Flanşlı bronz rulman |
|---|---|---|
| Eksenel tutma | Tespit halkası, omuz veya uç kapağı gereklidir | Flanş tarafından muhafaza yüzüne doğru tutulur |
| Eksenel itme kapasitesi | Minimal, yalnızca uç yüzlerle ayarlanır | Orta, flanş kalınlığına ve yuva düzlüğüne göre ayarlanır |
| Gövde işleme | Delik artı tutma oluğu | Delik artı düz, kare dayanak yüzü |
| Ekleme derinliği kontrolü | Basıldığında ölçülür | Flanş tarafından tek geçişte ayarlanır |
| Tipik kullanım | Kapalı pivotlar, avara ruloları | Konveyör kasnakları, dümen stokları, kırıcı eksantrikleri, bağlantı pivotları |
Bronz flanş yatağı arızalarının çoğu, yumuşak bronzdan kaynaklanmakta olup, kötü dökümden ziyade çevre için yanlış alaşım ailesine dayanmaktadır. Endüstriyel flanş rulman siparişlerinin büyük çoğunluğunu dört aile karşılıyor ve her biri farklı şekilde başarısız oluyor.
| Alaşım ailesi | Sertlik ve yük | Korozyon ve sıcaklık | En uygun | Dikkat edin |
|---|---|---|---|---|
| Kurşunlu kalay bronzu (SAE 660 / C93200) | 60-80 HB, orta yük | Orta derecede korozyon, yaklaşık 230 C'ye kadar iyi | Genel makineler, konveyörler, pompalar | Kurşun içeriği içme suyunu ve bazı düzenlemeye tabi ürünleri kısıtlar |
| Yüksek kurşunlu kalay bronzu (C93600 tipi) | 55-70 HB, daha düşük mukavemet | SAE 660'a benzer | Hafif yükler, kolay işleme, gömülebilirlik | Ailenin en düşük yorulma mukavemeti |
| Alüminyum bronz (C95400, C95500, C95200) | 150-200 HB, yüksek mukavemet | Mükemmel deniz suyu ve kavitasyon direnci | Deniz dümenleri, mineral taşıma, yüksek şok | Yavaş işliyor, döküntüleri zayıf bir şekilde gömüyor, hizalama gerektiriyor |
| Manganez bronz (C86300) | 180-220 HB, çok yüksek mukavemet | Orta düzeyde korozyon, yüksek yükte iyi | Ağır baskı yüzeyleri, sonsuz dişli jantları | Hafif hizmet pivotları için düşük değer |
| Pirinç (C36000, C46400) | 80-120 HB, düşük ila orta yük | Deniz suyunda çinkosuzlaşma riski | Hafif pivotlar, tatlı su, düşük maliyet | Mukavemet sıcaklıkla hızla düşer |
| Kendinden yağlamalı bronz (grafit tıkalı veya yağ emdirilmiş) | Katı bronzdan daha düşük PV limiti | Fiş malzemesine bağlıdır | Uzak, sıcak veya erişilemeyen konumlar | Yüksek hız veya ağır şok için değil |
Bunu iki pratik nokta takip ediyor. Kurşunlu kalay bronzu genel makineler için varsayılan seçenek olmaya devam ediyor çünkü temiz bir şekilde işliyor, kumu gömüyor ve marjinal yağlamayı tolere ediyor. Alüminyum bronzun maliyeti daha yüksektir ve makineler daha yavaştır, ancak tuz spreyinde veya şok yüklü eksantrik konumda, yağlamanın temiz olması ve şaftın hizalanması koşuluyla üç kalay bronzu değişiminden daha uzun süre dayanabilir.
Alaşım kararı genellikle makine başına değil, alt sistem başına verilir. Aynı kap veya kırıcı, ağır yüklü bir dümen veya eksantrik konumda alüminyum bronzu ve daha düşük yüklü pivotlarda kalay bronzunu işleyebilir. Bir tedarikçi kendi planlamasını yaptığında, karışık malzeme listelerini tedarik etmek daha kolay olur. bakır burç aralığı ilk olarak alaşım ailesine göre ve ikinci olarak uygulamaya göre, çünkü seçimin gerçekte yapıldığı sıra budur.
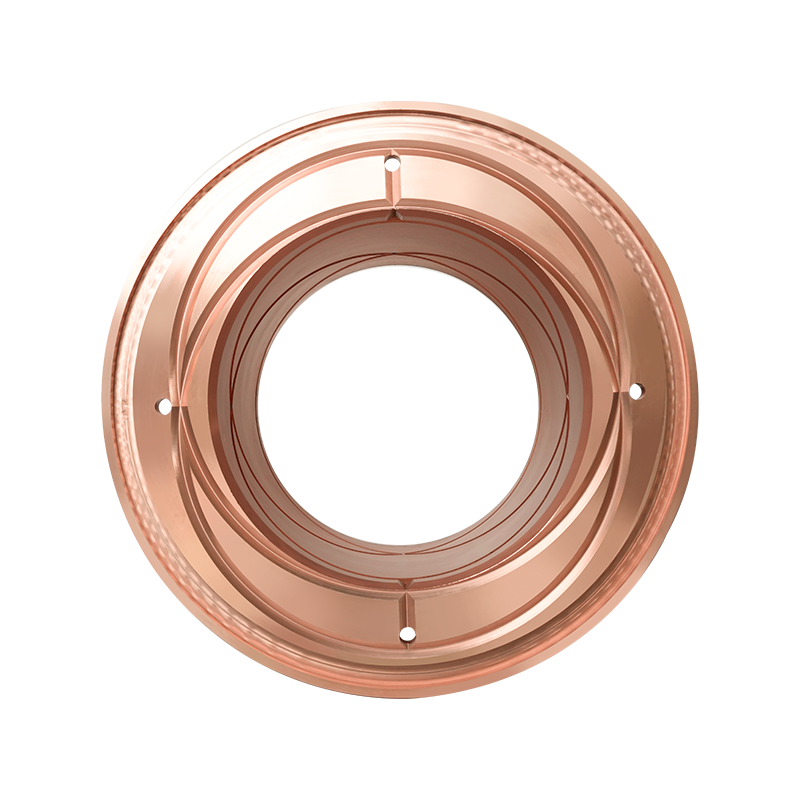 Madencilik Ekipmanları İçin Kalay Bronz Burç Madencilik Ekipmanları İçin Kalay Bronz Burç uses high-purity copper as the base material, and is refined by adding appropriate amounts of tin and other high-quality alloy ... Ürünü Görüntüle →
Bunlar bir çizime veya satın alma siparişine konulmaya değer rakamlardır. Bunlar sertleştirilmiş çelik şaft üzerinde çalışan bronz döküm için temel kurallardır ve sıcaklık, yağlama ve şoka göre ayarlanmalıdır.
Çoğu alıcıyı yakalayan tuzak, sonradan takılan deliğin kapatılmasıdır. 60 mm'lik bir delik yatağını 0,05 mm'lik bir müdahale ile H7 muhafazaya bastırdığınızda delik benzer bir miktarda, kabaca 0,04 ila 0,06 mm kadar kapanır. Çizimde 0,08 mm çalışma açıklığı belirtiliyorsa ve delik preslemeden önce tamamlandıysa, montaj neredeyse hiç boşluk kalmayarak sona erebilir ve yük altında ilk ısınmada zorlanır.
Bronz flanşlı rulmanlar, marjinal yağlamayı yuvarlanan elemanlara göre daha iyi tolere eder, ancak yine de bir yük ve hız sınırına uyarlar. Üç konfigürasyon çoğu endüstriyel uygulamayı kapsar.
Dökme bronz için tipik katalog sınırları, gresle yağlamada 3 ila 5 MPa x m/s ve grafit tapalarla kuru olarak 0,8 ila 1,5 MPa x m/s civarındadır. Gerçek sayı alaşıma, şaft kaplamasına ve muhafazanın ne kadar ısı taşıyabileceğine bağlıdır. Bu sınırların üzerinde rulman aniden arızalanmaz; boşluk açılır, aşınma hızlanır ve flanş, asla taşımak üzere tasarlanmadığı yan yükü almaya başlar.
 Mühendislik Makineleri İçin Kendinden Yağlamalı Pirinç Burçlar Mühendislik Makineleri İçin Kendinden Yağlamalı Pirinç Burçlar is made of high-quality high-strength brass material, combined with embedded solid lubrication technology, it... Ürünü Görüntüle →
Flanş yatakları ağır yüklere, düşük ila orta hızlara ve zayıf bakım erişimine uygundur. Talebin hakim olduğu birkaç sektör var.
Flanşlı bronz yatağın yanlış satın alma olduğu durumlar vardır. Sürekli ağır eksenel baskı, baskı rondelasına veya konik makara düzenine aittir. Yüksek sürekli hız, daha soğuk çalışan bir yuvarlanma elemanı yatağına aittir. Yaklaşık 2 mm'nin altındaki çok ince duvarlar, dökme bronzdaki flanş kökünde çatlıyor.
 Dümen İletim Sistemi İçin Alüminyum Bronz Burç Dümen İletim Sistemi İçin Alüminyum Bronz Burç is tailor-made for the Rudder transmission system. It is based on high-quality copper, added with aluminum, iron... Ürünü Görüntüle →
Bronz flanş rulmanı, bir katalog ürününden daha çok sipariş üzerine üretilen bir parçadır, bu nedenle sipariş belgesi, sonucun kalitesini taşır.
Flanş çatlamaya devam ederse alaşımları değiştirmeyi bırakın ve yatağı kontrol etmeye başlayın. Düzlük, karelik ve girişim, yük değerlerine göre daha fazla bronz flanş rulman arızasına neden olur ve bunların üçü de parça bastırılmadan önce ölçülebilir.
Yangzhou Yifeng Copper Products, 2005 yılından bu yana 30.000 metrekarelik bir tesiste, 5.000 ton yıllık kapasiteye ve 20 uzmandan oluşan bir teknik ekibe ve ayrıca Southwest Jiaotong Üniversitesi ile ortak bir araştırma üssüne sahip bir tesiste bakır alaşımlı bileşenler döküm ve işliyor. Şirket, Fortune 500 ve küresel sanayi gruplarını içeren bir müşteri tabanına sahiptir ve ürün yelpazesi kalay bronzu, alüminyum bronz ve pirinç burçları, kendinden yağlamalı yatakları, denizcilik bakır alaşımlı sızdırmazlık halkalarını ve bakır alaşımlı sonsuz dişlileri kapsamaktadır. Şunu inceleyebilirsiniz: şirket geçmişi ve yeteneği birden fazla bronz parça numarasını tek bir tedarikçi altında birleştiriyorsanız.
Bir konveyör tahrik motoru üç yıl boyunca sessizce çalışır, ardından düşük hızda gürlemeye ve yüksek hızda uğultu yapmaya başlar. Bakım ekibi uç zilini çekiyor ve içinde kahve fincanı büyüklüğün...
View MoreBir taş ocağı bakım ekibi, 60 mm çapındaki bronz flanş yatağını konveyör kafası kasnağının içine bastırıyor, mahfaza cıvatalarını sıkıyor ve bir ay içinde flanşın çatladığını tespit ediyor. Bron...
View MoreBir maden tesisinde 5 MW'lık bir bilyalı değirmen düşünün. Milin çapı 300 mm'nin üzerindedir, birkaç yüz RPM'de döner ve ağır bir radyal yük taşır. Aylar boyunca çalışmasını sağla...
View MoreBronzun hiçbir zaman tek bir erime noktası olmadı. Uygulamada çoğu bronz alaşım yaklaşık 850°C (1,562°F) ile 1,050°C (1,922°F) arasında erir ve %12 kalay içeren tipik bir kalay bronzu 900°C (1,6...
View More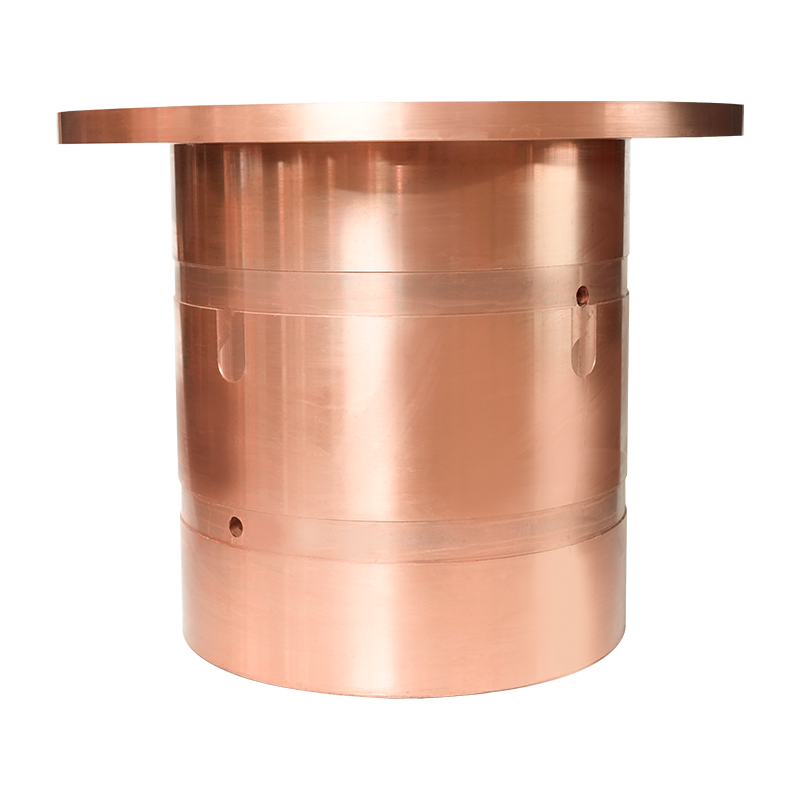
Madencilik Ekipmanları İçin Kalay Bronz Burç, temel malzeme olarak yüksek saflıkta bakı...
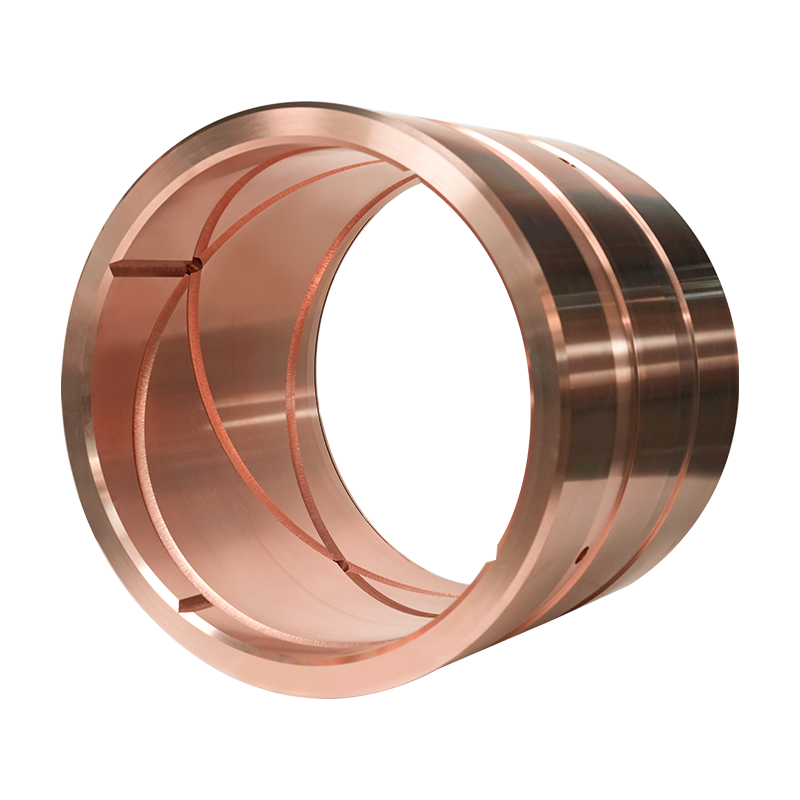
Mühendislik Makineleri İçin Kalay Bronz Burç, kalay, çinko ve kurşun gibi alaşım elemen...
Deniz Bakır Alaşımlı Sızdırmazlık Halkası Deniz Sızdırmazlık Halkası, gemi tahrik siste...
Tahrik Cihazı Contası Deniz Bakır Alaşımlı Sızdırmazlık Halkası, yüksek kaliteli bakır ...
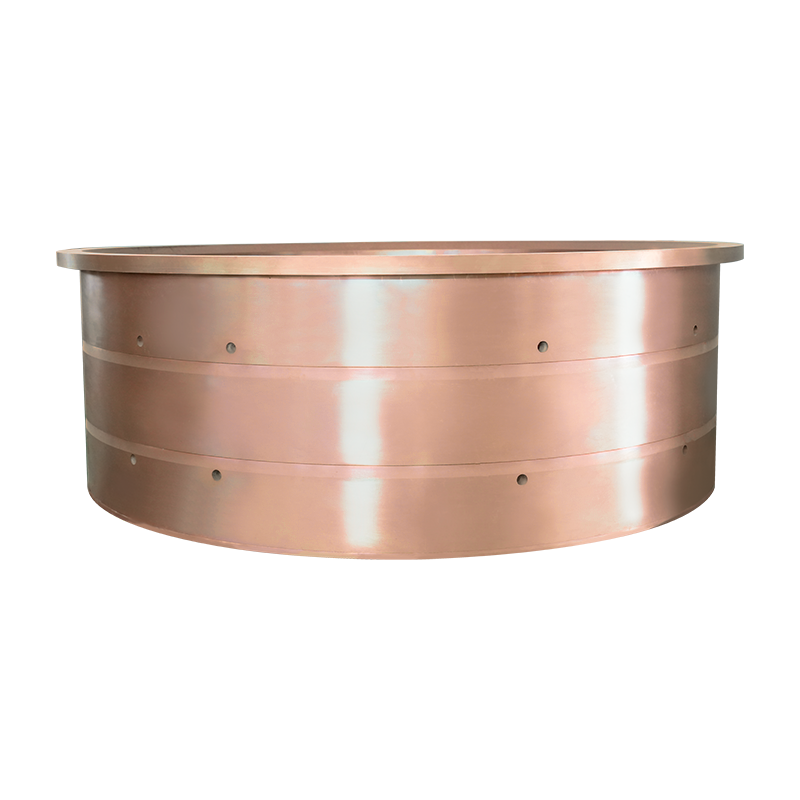
Çapa Vinci Rulmanı ve Kalay Bronz Burç, ağır yük, yüksek hız ve yüksek aşınma koşulları...
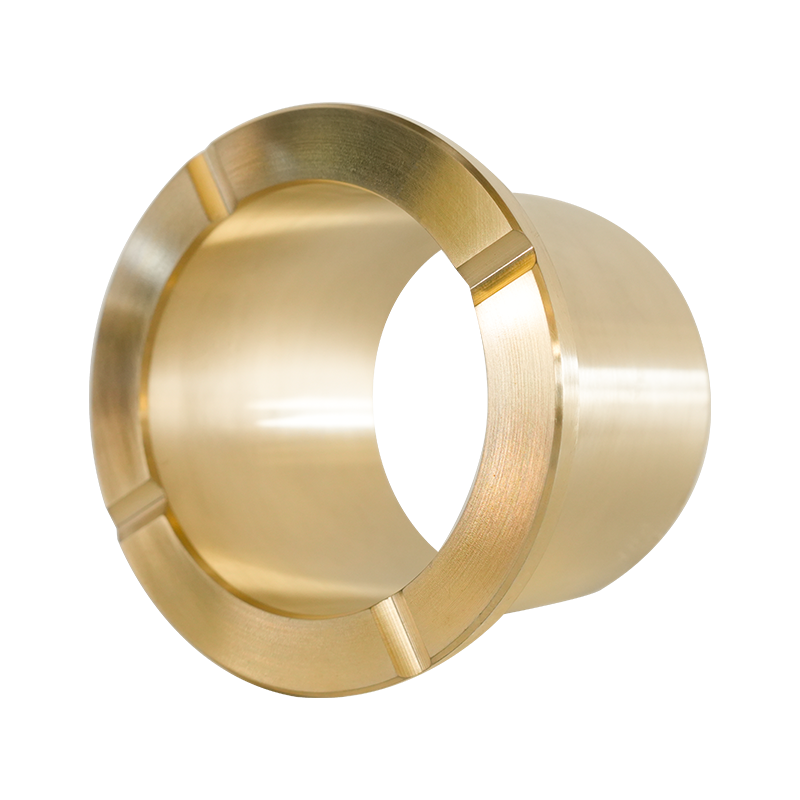
Madencilik Ekipmanları Pirinç Burç, madencilik ekipmanlarının yüksek yük ve yüksek aşın...
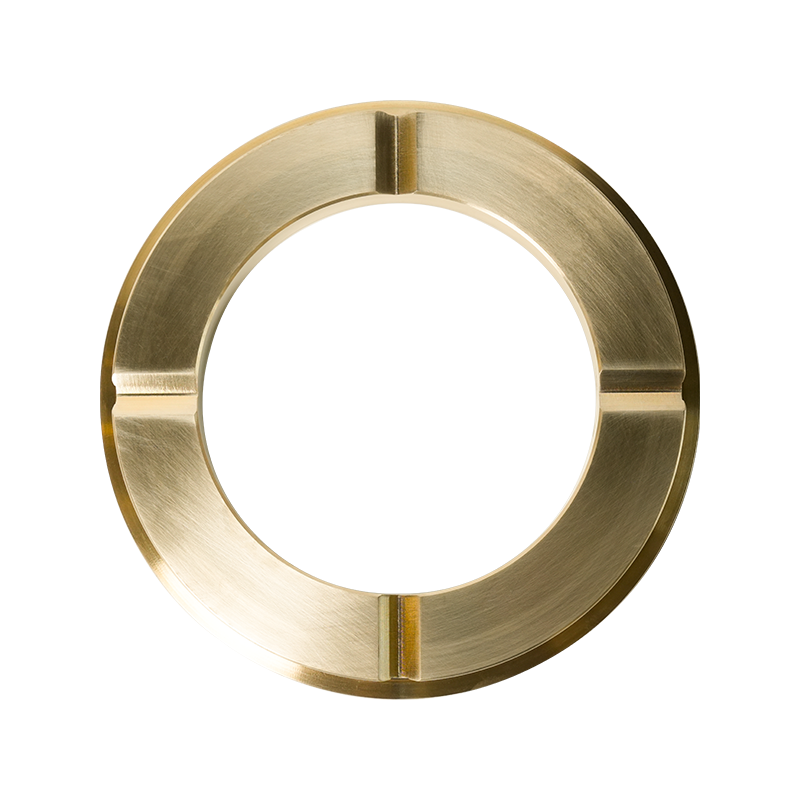
Mühendislik Makineleri Pirinç Burç, mühendislik makinelerinin yüksek yüklü ve yüksek aş...
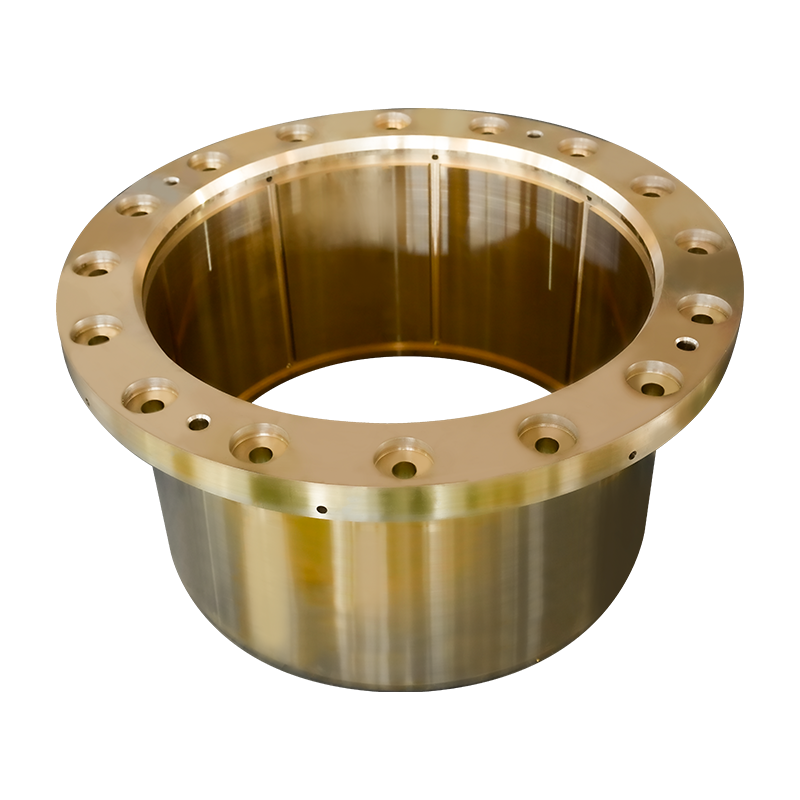
Metalurji Ekipmanları Pirinç Burç, metalurji endüstrisindeki çalışma koşulları için tas...
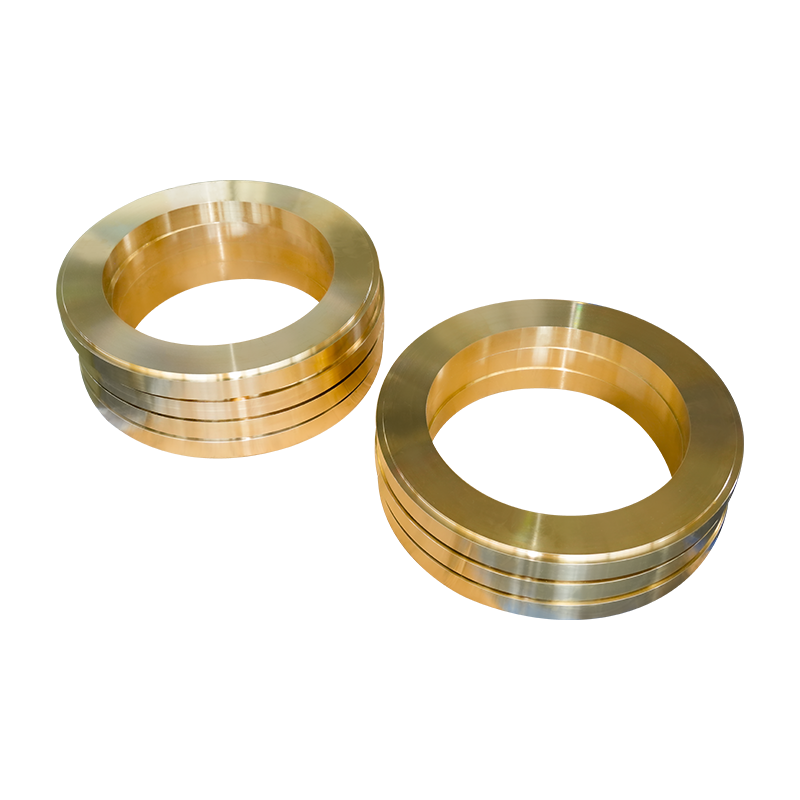
Kıç Şaft Sızdırmazlık Cihazı Pirinç Burç, geminin kıç şaft sızdırmazlık sistemi için ta...
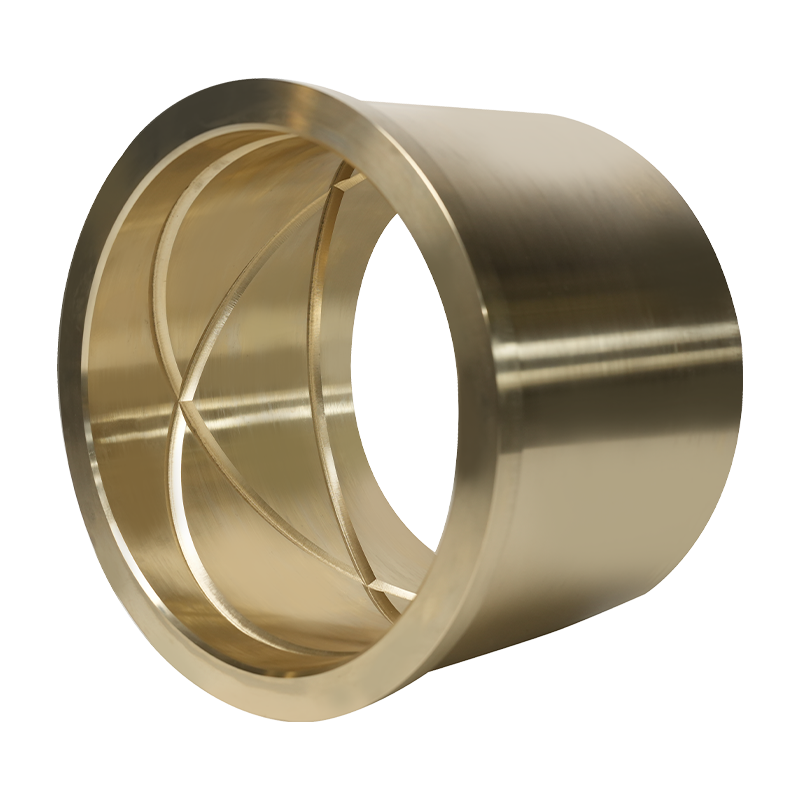
Dümen İletim Sistemi için Alüminyum Bronz Burç, Dümen iletim sistemi için özel olarak ü...
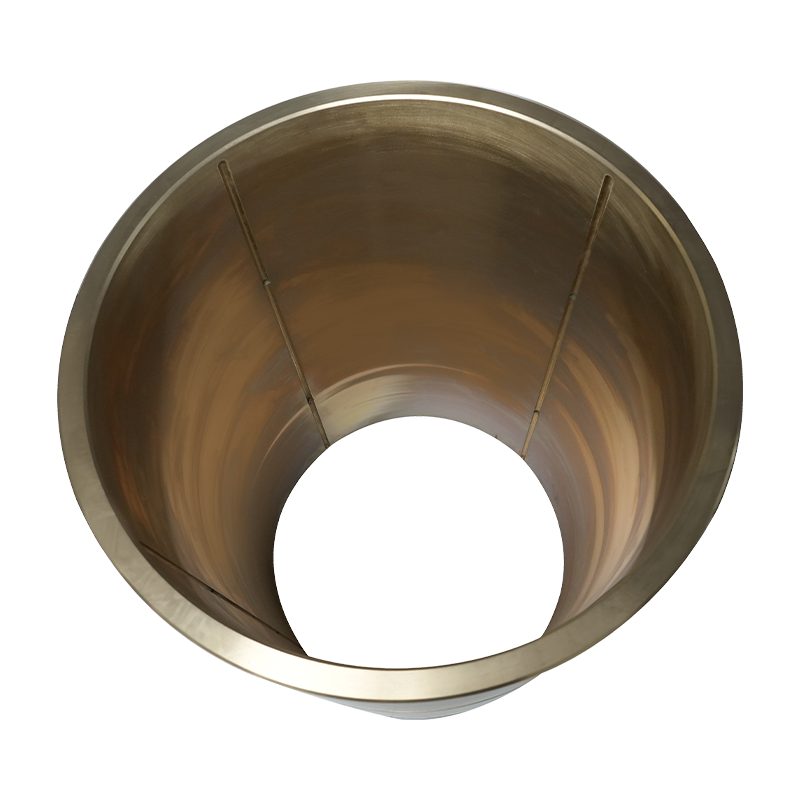
Gemi Hidrolik Silindirleri ve Dümen Açısı Geri Beslemesi İçin Alüminyum Bronz Burç ürün...
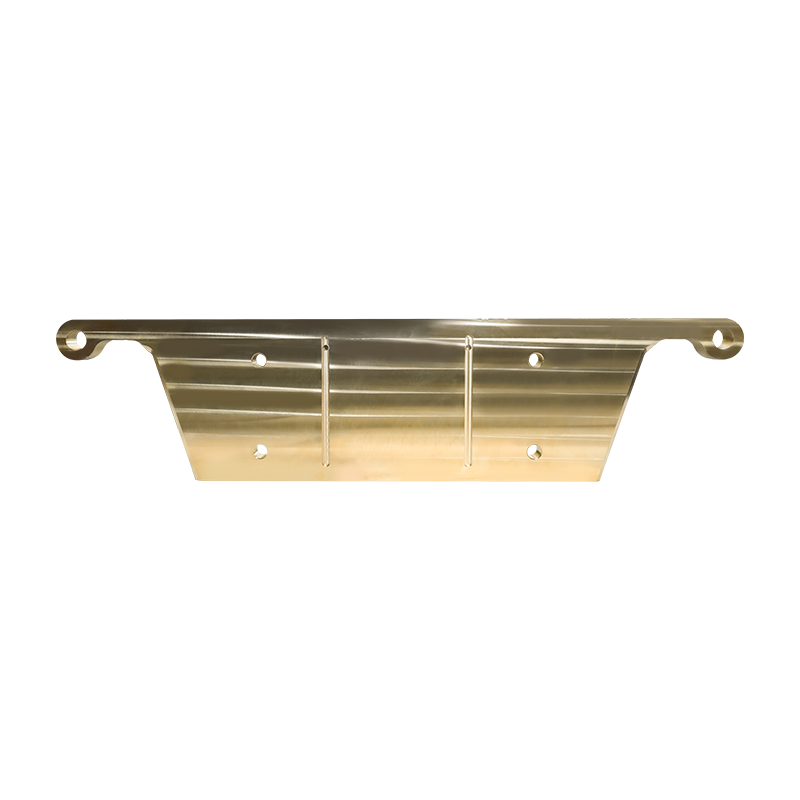
Madencilik Ekipmanları Pirinç Plaka, aşınma direnci, basınç dayanımı ve korozyon direnc...
Telif hakkı © YangZhou YiFeng Copper Products Co.,Ltd. Tüm Hakları Saklıdır
Çin bakır döküm üreticileri Toptan bakır döküm fabrikası