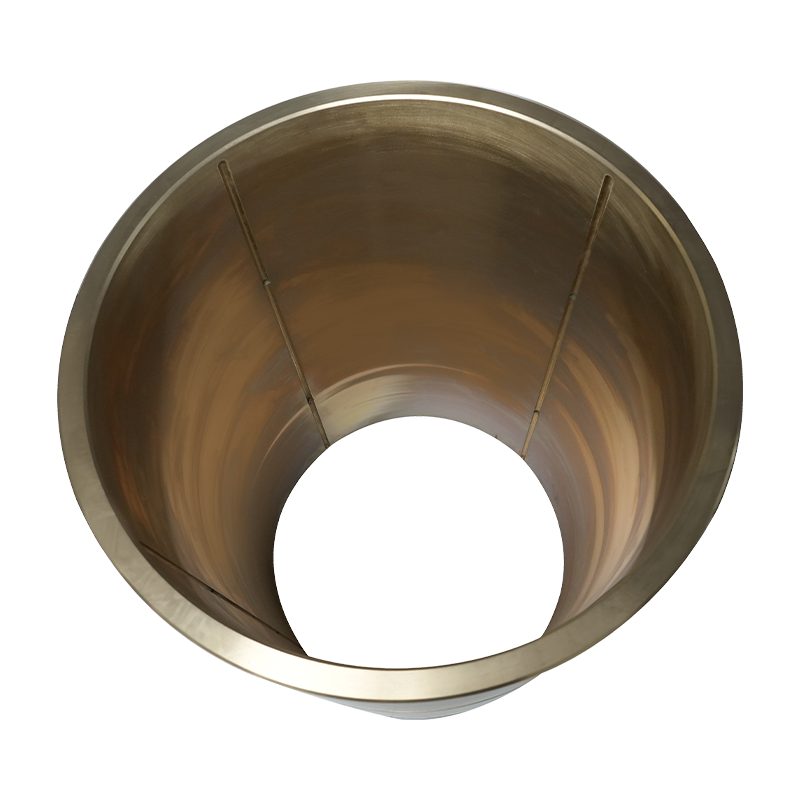
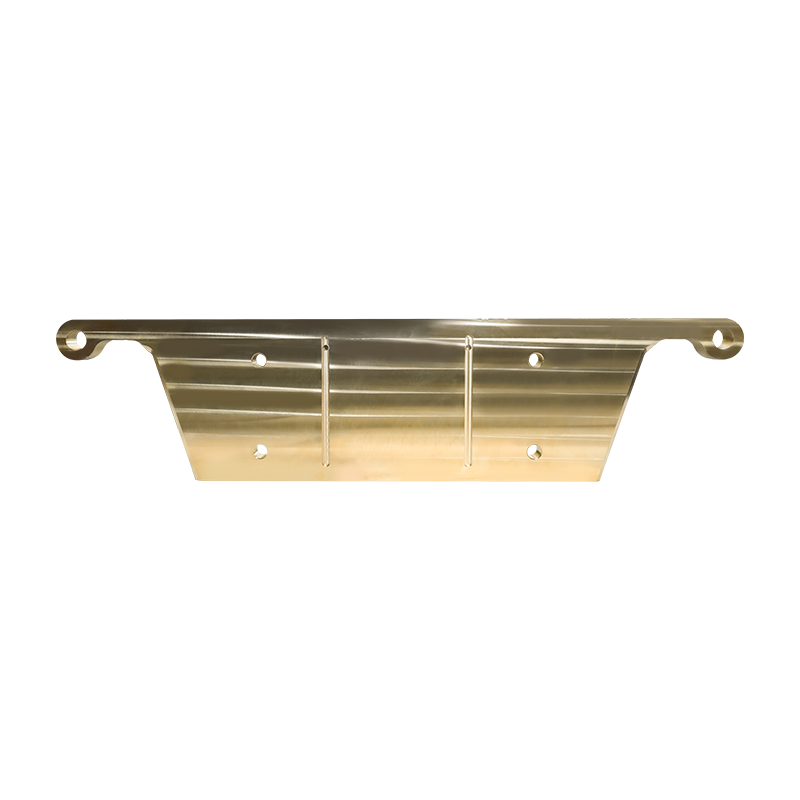
Yük, Hız, Sıcaklık ve Ortama göre seçim yapın
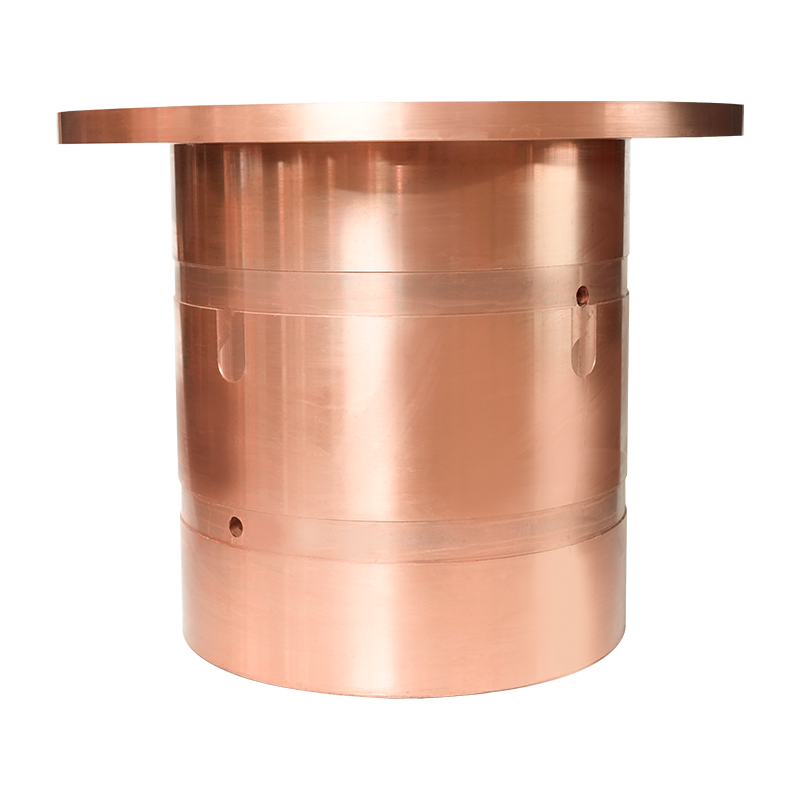
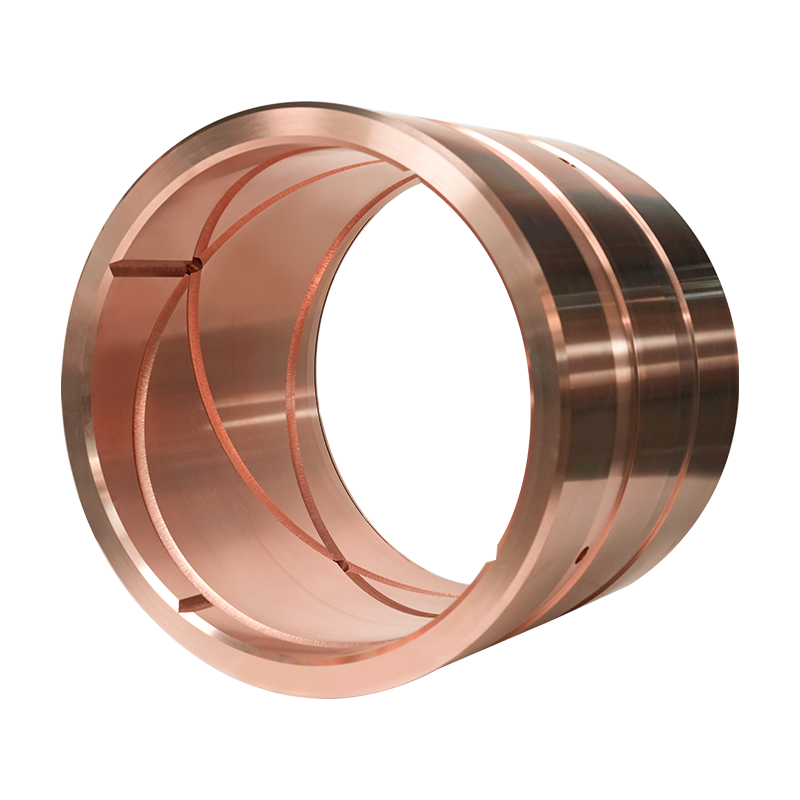
Endüstriyel uygulamaların %90'ı için doğru kendinden yağlamalı burç eşleştirilerek seçilir maksimum statik yük (güçlendirilmiş PTFE için 300 N/mm²'ye kadar) , yüzey hızı (yağlama olmadan 2,5 m/s'nin altında) ve çalışma sıcaklığı (bronz bazlı tipler için -200°C ila 280°C) . Her zaman öncelik verin PV değeri (basınç × hız) — kendinden yağlamalı yataklar için evrensel derecelendirme. PV'niz 1,8 N/mm² × m/s'yi aşarsa metal destekli PTFE kompozite geçin.
Örnek: 50 N/mm² ve 0,05 m/s (PV = 2,5) hızla çalışan bir hidrolik silindir, Yüksek mukavemetli sırtlı dokuma PTFE astar , düz bir asetal burç değil. Aşağıda her karar faktörünü eyleme dönüştürülebilir verilerle ayrıntılı olarak ele alıyoruz.
Pazarlığa Açık Olmayan Üç Seçim Kriteri
Belirsiz "genel kullanım için iyi" iddialarını göz ardı edin. Bunun yerine herhangi bir tedarikçinin burçlarını karşılaştırmak için bu üç kesin ölçümü kullanın.
1. Maksimum Statik Yüzey Basıncı (Yük Kapasitesi)
Bu, burcun deforme olmadan kaldırabileceği yüktür. Termoplastik burçlar (POM, PA): 50–80 N/mm² . PTFE'li filaman sarılı epoksi: 150–200 N/mm² . Bronz destekli sinterlenmiş PTFE: 300 N/mm²'ye kadar . Ağır hafriyat ekipmanları veya pres makineleri için bronz destekli tipi seçin.
2. Maksimum Kayma Hızı (Harici Yağlamasız)
Kendiliğinden yağlanan malzemeler bir transfer filmine dayanır. Yüksek hızlarda film kırılır. Düz PTFE: maksimum 0,5 m/s . Dolgulu PTFE (cam/karbon): maks. 1,5 m/s . Metal destekli grafit/bronz: maksimum 2,5 m/s . 2,5 m/s'nin üzerinde, yağ emdirilmiş sinterlenmiş bronz veya bilyalı rulmanları düşünün.
3. Çalışma Sıcaklığı Aralığı
Kendiliğinden yağlama performansı sıcaklığa duyarlıdır. Asetal (POM) burçlar: -40°C ila 90°C . PTFE kompozitler: -200°C ila 260°C . Grafit/metal (PTFE yok): -240°C ila 400°C . Kriyojenik vanalar için metal üzerinde grafit tek güvenilir seçimdir. Fırınlar için molibden disülfitli yüksek sıcaklık PTFE kullanın.
PV Limiti: En Önemli Tek Numaranız
PV = Basınç (N/mm²) × Hız (m/s). Her kendinden yağlamalı burcun maksimum bir PV derecesi vardır. Bunu %20 aşarsanız aşınma ömrü %80 azalır Birden fazla rulman üreticisinin testlerine göre.
Tablo 1: Yaygın kendinden yağlamalı burç malzemeleri için maksimum PV değerleri (kuru çalışma, 25°C ortam) | Malzeme Türü | Maksimum PV (N/mm² × m/s) | Tipik Uygulama |
| Doldurulmamış asetal (POM) | 0,05 – 0,10 | Düşük yüklü ofis ekipmanları |
| %25 karbon fiberli PTFE | 0,35 – 0,70 | Gıda makineleri, orta hız |
| Sinterlenmiş bronz PTFE kaplama | 1,20 – 1,80 | Otomotiv pompaları, hidrolik pivotlar |
| Dokuma PTFE/aramid kumaş astar | 2.00 – 3.00 | Ağır inşaat ekipmanları |
PV tablosunu kullanmak için: gerçek PV'nizi (P × V) hesaplayın. Malzemenin maksimum PV'sini %10 bile aşarsa burç aşırı ısınacak ve birkaç hafta içinde arızalanacaktır. Tozlu veya salınımlı uygulamalar için her zaman %30'luk bir güvenlik marjı ekleyin .
Kendinden Yağlamalı Burçlar Hakkında SSS – Pratik Cevaplar
1. Kendinden yağlamalı burçların bakıma ihtiyacı var mı?
Harici yağlamaya gerek yoktur PV limitine ve sıcaklık aralığına uyulursa. Ancak her 2000 çalışma saatinde bir aşınma olup olmadığını kontrol edin. PTFE astarı desteğe kadar aşındığında (genellikle 0,2 mm aşınma derinliği ), sürtünme keskin bir şekilde artar; hemen değiştirin.
2. Su altı veya kimyasal ortamlarda kullanabilir miyim?
Evet, ancak kısıtlamalarla. PTFE bazlı burçlar neredeyse tüm kimyasallara karşı etkisizdir (pH 0–14) . Ancak su, PTFE transfer filmini yıkayarak aşınmayı artırabilir. 3x ila 5x . Su altında kullanım için grafit dolgulu bronz burçları seçin (PTFE yok). Örnek: Dalgıç pompaların kullanımı grafit tapalı kurşunlu bronz 10.000 saatten fazla süren su altında.
3. Salınımlı harekette (örneğin pimler, menteşeler) tipik kullanım ömrü nedir?
Salınım dönüşten daha zordur çünkü yağlayıcı film yenilenemez. 0,2 m/s ve 30 N/mm²'de ±30° salınım için, PTFE dokuma burç ~50.000 döngü sürer . Düz bir asetal burç başarısız oluyor 5.000 döngünün altında . Her zaman tedarikçinizden salınım testi verilerini isteyin; birçoğu yalnızca döner test sonuçlarını sağlar.
4. Kendinden yağlamalı burcun aşındığını nasıl anlarım?
Radyal boşluğu ölçün. 20 mm'lik bir şaft için başlangıç boşluğu ~0,05–0,10 mm'dir. Açıklık 0,30 mm'ye ulaştığında değiştirin (çoğu endüstriyel kullanım için). Ayrıca gıcırdamaya da dikkat edin; bu, katı yağlayıcının tükendiğini gösterir. Ani sıcaklık artışı (ortamın >20°C üzerinde) başka bir erken uyarı işaretidir.
Üç Yaygın Hata (Gerçek Hasar Verileriyle)
- Hata 1: Kenar yüklemesini göz ardı etmek – 3°'lik bir yanlış hizalama yerel basıncı %400 oranında artırarak gömleğin hızlı bir şekilde ezilmesine neden olur. Erken arızaların %80'i tarım ekipmanlarında yanlış hizalanmış burçlardan kaynaklanır.
- Hata 2: PTFE burçların vakumda kullanılması – PTFE, 10⁻³ Pa'nın altında gaz çıkarır ve kayganlığını kaybeder. Boşluk veya vakum odaları için, MoS₂ kaplı metal burçlar .
- Hata 3: Mil sertliğine bakmamak – Kendinden yağlamalı burçlar mil sertliğini gerektirir en az 45 HRC (paslanmaz veya sert krom). Yumuşak bir şaft (20 HRC) 10 kat daha hızlı aşınır. Bir paketleme makinesi kasası, burç ömrünün 12 aydan 12 aya düştüğünü gördü 3 hafta yanlışlıkla yumuşak bir şaft takıldıktan sonra.
Seçim Karar Ağacı – Adım Adım Kontrol Listeniz
- Adım 1 – Gerçek PV'yi hesaplayın: P (maks. yük N/mm²) × V (maks. kayma hızı m/s). PV > 3,0 ise, kendi kendine yağlama uygun değildir; yuvarlanma elemanlı rulmanlar kullanın.
- Adım 2 – Sıcaklığı kontrol edin: -100°C'nin altında → yalnızca grafit/metal. 260°C'nin üzerinde → yalnızca grafit veya seramik kompozit.
- Adım 3 – Ortamı kontrol edin: Su/buhar → bronz grafit. Tozlu/kuru → Aramid elyaflı PTFE.
- Adım 4 – PV tablosundan malzeme seçin (%30 güvenlik payı ekleyin). Örnek: PV 1,2 → PV >1,56 dereceli malzemeyi seçin, yani bronz destekli PTFE.
- Adım 5 – Şaft sertliğini ve yüzey kaplamasını doğrulayın (Ra 0,2–0,4 µm optimum).
Bu beş adımı takip ettiğinizde kendinden yağlamalı burcunuz başarıya ulaşacaktır Nominal hizmet ömrünün %90-100'ü , yüke bağlı olarak genellikle 5.000–30.000 çalışma saati.