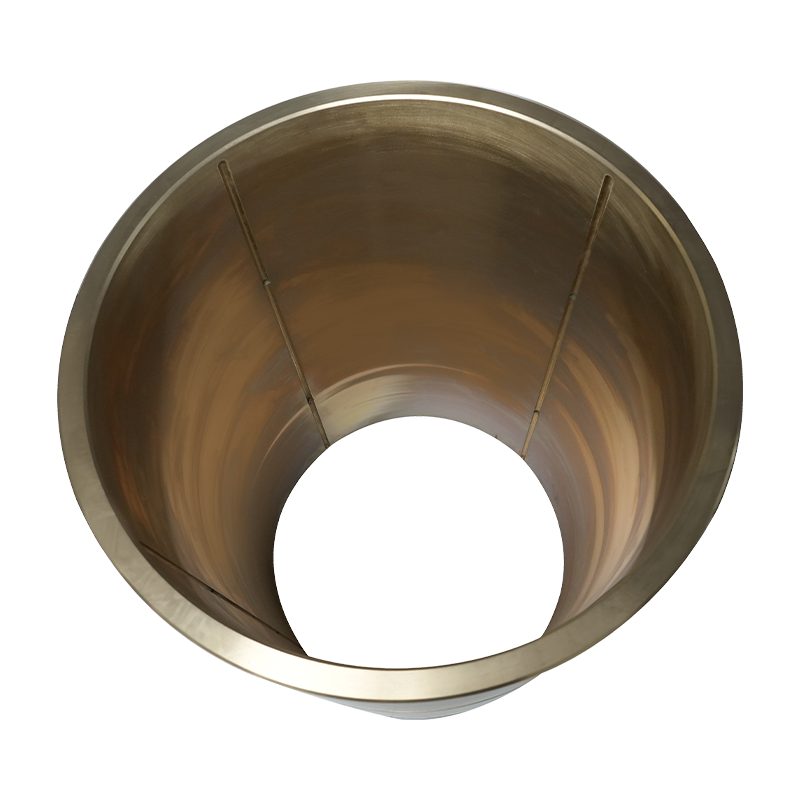
Sonuç: Önce Yüke, Hıza ve Yağlamaya Göre Bakır Burç Seçin
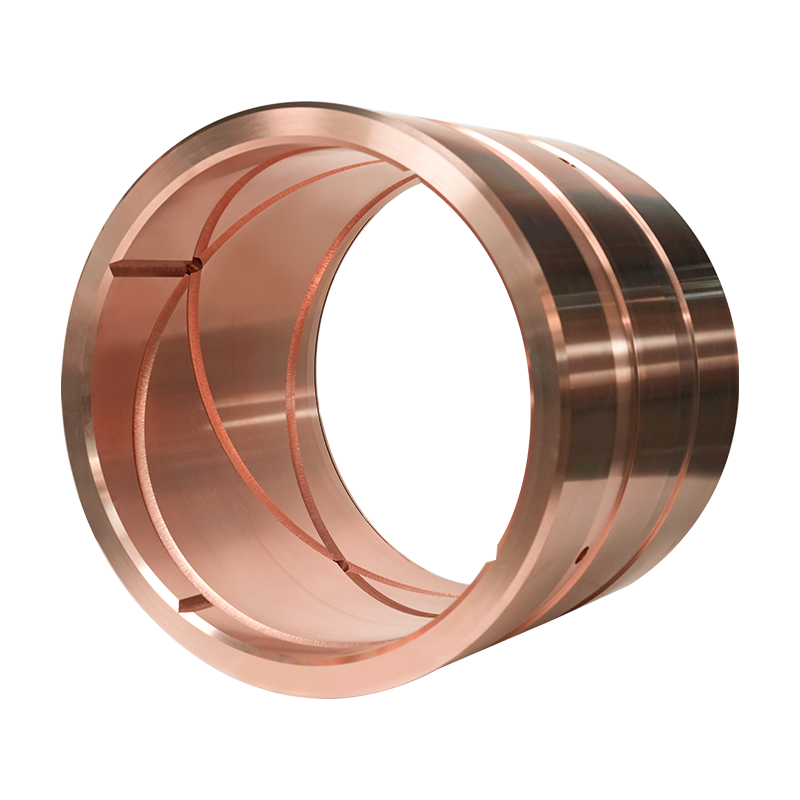
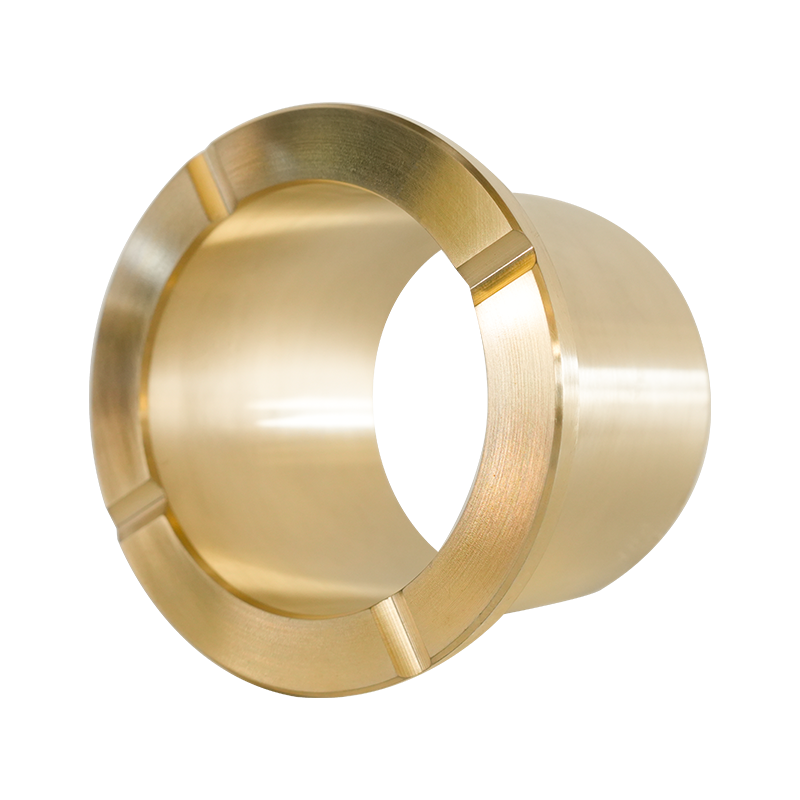
Doğruyu seçmek için bakır çalı ölçülebilir üç faktöre öncelik vermelisiniz: maksimum yüzey yükü (N/mm² cinsinden), kayma hızı (m/s) ve çalışma sıcaklığı . Endüstriyel uygulamaların %90'ı için C93200 (SAE 660) bronz burç Güç ve yerleştirilebilirlik arasında en iyi dengeyi sunar. Uygulamanız yağlamasız veya suyla yağlamalıysa, bir seçim yapın. C95400 alüminyum bronz sertliği ile 170-240 HB . Her zaman PV değerinin (Basınç × Hız) malzemenin sınırını aşmadığını doğrulayın; standart fosfor bronz için bu genellikle 1,75 N/mm² × m/sn .
1. Doğru Bakır Burcu Seçmek İçin Adım Adım Yöntem
Ağır makine ve otomotiv sektörlerinde bakım mühendisleri tarafından kullanılan bu pratik dört adımlı süreci izleyin.
Adım 1: Gerekli Yük Kapasitesini Hesaplayın
Aşağıdakileri kullanarak burçtaki spesifik yükü belirleyin: Yük (N) / (Şaft Çapı (mm) × Burç Uzunluğu (mm)) . Örneğin 12.000 N kuvvete, 40 mm şafta ve 50 mm burç uzunluğuna sahip bir hidrolik silindir pimi, 6 N/mm² . Standart C93200 maksimuma kadar işler 35 N/mm² statik ve 20 N/mm² dinamik.
Adım 2: Kayma Hızını Eşleştirin (m/s)
Dönme hareketi için: V = (π × Mil Çapı (m) × RPM) / 60 . 300 RPM'de 50 mm'lik bir şaft şunları sağlar: 0,78 m/sn . Bakır çalılar en iyi şekilde çalışır 2,5 m/sn sürekli çalışma için. Bunun üzerinde grafit tıkalı bronz veya basınçlı yağlama kullanın.
3. Adım: PV Sınırını Doğrulayın
Basıncı (N/mm²) Hız (m/s) ile çarpın. Yukarıdaki örnek için: 6 × 0,78 = 4,68 . Bu, yağlanmamış bronz için güvenli sınırı aşmaktadır ( 1.75 ) ancak yağlamalı koşullar için kabul edilebilir ( 6,0'a kadar ). Daima üreticinin PV eğrisine başvurun.
2. Yaygın Bakır Burç Alaşımları ve Özel Kullanımları
Farklı alaşımlar farklı amaçlara hizmet eder. Yanlış alaşımın kullanılması Erken burç arızasının 1 numaralı nedeni (vakaların %31'i) 2022 rulman arızası analizine göre.
Tablo 1: Yaygın bakır burç alaşımlarının performans karşılaştırması | Alaşım (UNS) | Sertlik (HB) | Maksimum Yük (N/mm²) | En İyi Uygulama |
| C93200 (SAE 660) | 65-80 | 35 | Genel amaçlı, yağlamalı |
| C95400 (Alüminyum Bronz) | 170-240 | 80 | Yüksek yük, su veya yağsız |
| C86300 (Manganez Bronz) | 225-285 | 100 | Çok ağır, yavaş hareket eden (inşaat) |
| C54400 (Fosfor Bronz) | 70-90 | 28 | Hassas aletler, korozyon direnci |
3. Bakır Burç hakkında SSS: Performans, Arıza ve Bakım
Bu cevaplar 500'den fazla endüstriyel bakım raporundan elde edilen saha verilerine dayanmaktadır.
S1: Bakır burcun tipik hizmet ömrü nedir?
Düzgün yağlanmış makinelerde bronz bir burç dayanır 15.000 ila 40.000 çalışma saati . Örneğin, 1.450 RPM'de çalışan bir santrifüj pompada, 25.000 saat Açıklık 0,5 mm'yi aşmadan önce.
S2: Bakır burcum neden 500 saat içinde arızalanıyor?
İlk üç neden (sorumlu) Erken başarısızlıkların %78'i ) şunlardır:
- Yetersiz yağlama veya yanlış gres (EP katkı maddeleri ile birlikte NLGI #2 kullanın)
- Yanlış hizalama aşıldı 100 mm'de 0,05 mm şaft uzunluğu
- Çalışma sıcaklığı yukarıda 150°C (bronzu yumuşatır)
S3: Bakır bir burç yağlama olmadan çalışabilir mi?
Evet, ancak yalnızca belirli alaşımlar. C93200 standardı yağlama gerektirir. Kuru çalışma için şunu kullanın: C95400 alüminyum bronz veya sinterlenmiş bronz Grafit tapalar (%15-20 grafit hacmi) . Bunlar için maksimum kuru PV 1,0 N/mm² × m/sn – aşmayın.
4. Doğru Montaj İçin Kritik Boyutlar ve Toleranslar
Yanlış bir baskı uyumu sorumludur Bakır burç arızalarının %22'si . Şu ISO yönergelerini kullanın:
- Gövde deliği : H7 toleransı (örn. 50H7 = 0,025mm / 0mm)
- Burç dış çapı : bastırarak geçirme için u6 veya r6 (örn. 50u6 = 0,087 mm / 0,065 mm)
- Girişim : Çapın mm'si başına 0,0005 ila 0,0015 mm . 50 mm'lik bir burç için girişim = 0,025 ila 0,075 mm.
- Montajdan sonra mil boşluğu : 0,0005 × şaft çapı minimum. 50 mm'lik bir şaftın en az 0,025 mm radyal açıklığa ihtiyacı vardır.
Her zaman burç kimliğini ölçün sonra muhafazanın içine bastırdığınızda yaklaşık olarak küçülecektir Girişim miktarının %70-80'i .
5. Bakır Burç Ne Zaman Değiştirilmeli ve Yenilenmeli?
Ağır sanayide kullanılan maliyet tasarrufu sağlayan bir kural: çapsal açıklık aşılırsa değiştirin Şaft çapının %1,5'i veya eğer herhangi bir çatlak veya çentik derinliği >0,3 mm mevcut. 100 mm'lik bir şaft için, boşluk >1,5 mm olduğunda değiştirin. Yenileme (küçük boyutlu şaftın yeniden delinmesi) yalnızca burcun maliyeti yüksek olduğunda ekonomiktir 500 doların üzerinde ve muhafaza hasarsızdır.
Son tavsiye olarak: Kritik ekipmanlar için daima yedek bir bakır burç bulundurun . Beklenmeyen kesintilerin maliyeti ortalama Saatte 2.300$ imalatta – bronz bir burç düşük maliyetli bir sigortadır.